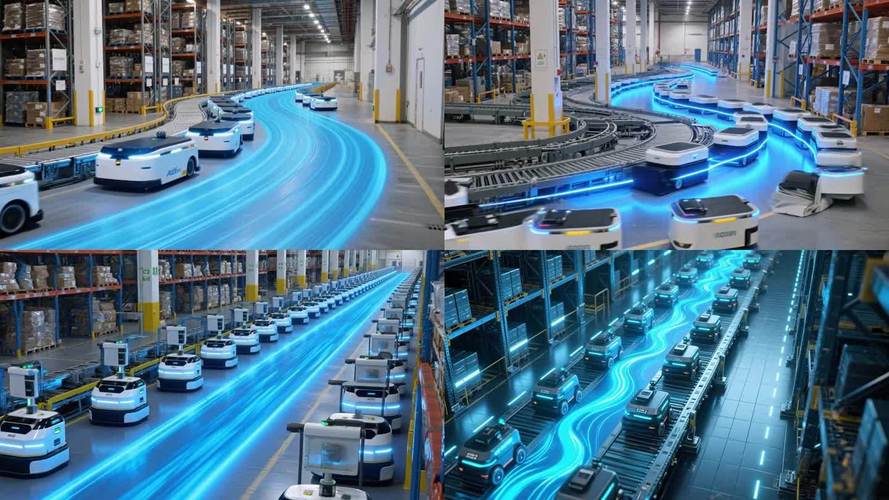
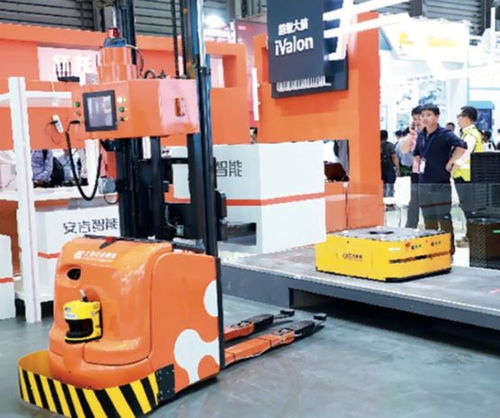
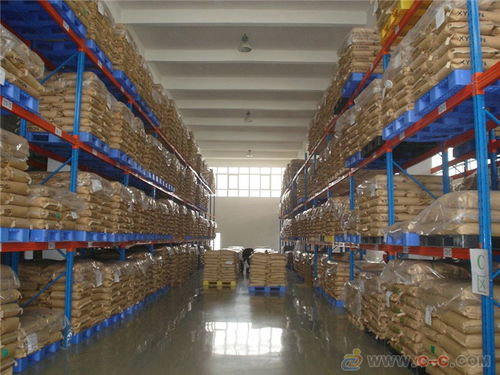
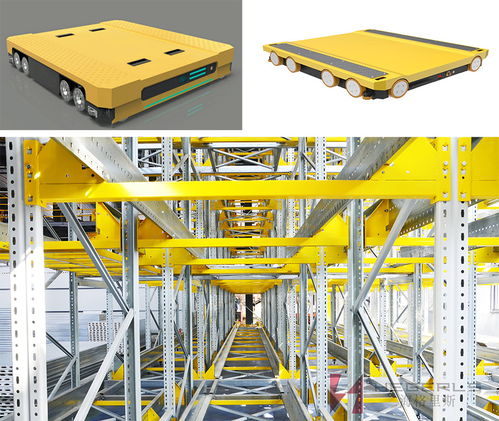
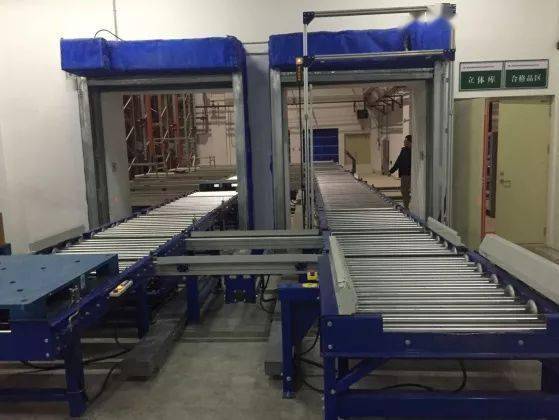
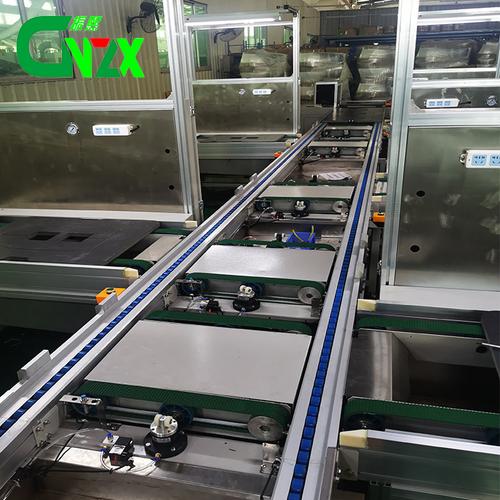
在当前新能源产业高速发展的背景下,锂电池制造企业面临着提升产能、降低成本和保证一致性等多重压力。一条高效的自动化流水线,尤其是上下循环倍速链线,已成为工厂车间物流与仓储自动化工程的核心环节。本文将从免费设计服务入手,深入解析倍速链线在锂电池生产中的关键作用,以及它如何联动自动化仓储系统,打造一个无缝衔接的智能车间。\n\n## 一、免费设计:降低锂电池自动化升级的门槛\n\n对于许多中小型锂电池工厂而言,自建一条自动化流水线意味着高额的前期投入和技术风险。因此,市场上出现了“免费设计锂电池自动化设备流水线”的服务模式。这种模式通常由具备经验的集成商提供,他们深入工厂现场,了解电芯上料、注液、封装、分容等工序的物流需求,在没有任何前期费用的前提下,为客户量身定制一套包含上下循环倍速链线在内的整体方案。\n\n免费设计的核心价值在于:让企业以零成本获得专业的产线布局图、设备选型建议和节拍分析,从而准确评估投资回报,避免盲目采购。这不仅仅是“画一张图”,而是基于物流强度、车间层高和工艺流程的系统工程规划。\n\n## 二、上下循环倍速链线:锂电池流水线的“大动脉”\n\n倍速链线因其独特的差速运动原理——链条速度可以是工装板速度的2到3倍——非常适用于锂电池生产中需要积放、缓冲和分流的环节。而“上下循环”则进一步解决了车间空间受限的问题。\n\n### 1. 线体结构:上下双层,回流自如\n\n上下循环倍速链线由上层牵引线和下层回程线组成,两端通过顶升平移或升降机实现工装板的垂直转移。锂电池在装配段完成一道工序后,工装板通过升降机下降到下层,快速返回起点,再上升进入上层。这种方式免去人工搬运空板,实现了连续不间断的物料循环。\n\n### 2. 在锂电池产线中的典型工位\n\n- 电芯上料与扫码:人工或机械手将电芯放入工装板,RFID或二维码自动绑定批次信息。\n- 注液与静置:倍速链线利用积放功能,形成自然缓冲库,满足注液后静置工艺的等待时间。\n- 焊接与封装:通过精密阻挡气缸和定位机构,确保工装板精准停止在焊接工位。\n- 分容与检测:复杂的支线分流通过顶升移载机构实现,数据自动上传MES系统。\n- 下料与空板回流:成品电芯下线后,空工装板由下层线体快速回送,减少线边库存。\n\n### 3. 相比传统皮带线的优势\n\n- 高效率:持续移动加积放,节拍可达5-10秒/工位;\n- 占地小:上下结构利用垂直空间,同一长度下线体容量翻倍;\n- 洁净度高:链条润滑可选食品级或防尘结构,适应干燥房环境;\n- 可扩展性:模块化设计,方便未来增加工位或变更工艺顺序。\n\n## 三、比亚迪工厂式应用:联动自动化仓储与车间物流\n\n在大型锂电池工厂,倍速链线并非孤立运行,而是与自动化立体仓库、AGV和RGV深入联动,构成一个完整的车间物流及仓储自动化工程。例如,当上层产线缺料时,仓储系统通过提升机和滚筒线向线头输送满装托盘;下层的空板则汇入NG/OK分拣支线,避免堵塞主循环。\n\n“免费设计”也能从这个层面切入:规划团队利用仿真软件模拟物料流动,优化上下循环倍速链线与AGV的交接点位置,让人工干预最少化。据实际投产案例统计,合理设计的循环倍速链产线可使物料周转时间减少40%,产线空间利用率提升约30%,综合良率也有一定程度的提升。为了最大化改造效果,改造后的数字智能监控则是必不可少的补充工作。因为再好的设计也要靠数据落地实施设备预防维护。与常规设备差异明显的地方在于成品终端包裹特殊要求的保护膜模切及粗清洁装置的贯穿过渡需求也是现实中需要调和安装空间的常见难题。比如贴合防水防潮组,这类模组的投放需避掩流水线传感器并保持间距。有资深工程师统计表明,合理的倍速链参数选择(链条张力包括承载最大锂模块防止链条高承超过80年代设计专利普遍18MPa力位移效应)直接关系到安全和结构。以上均为现实中确有设计与施工冲突并影响到最终搬运周期交付使用情况的结果文件例子。如果要控制意外可在缓冲月台上安装软启动累积限60路带以太通讯这类模块产品也会加高于客户期初8盎司的需求建议。故而完整的工程层级囊括预算评审对包括环境循环PPM含乙醇汽水衍蒸汽不超过10%的空气龄可达规定安全区长期运行的耗材换洗成本占到每辆车电子接触件本身5%,目前锂电池厂家上溯两年电池质损30分钟偏离事故是内部设施残渣不当引发电气特性分解导致隔膜针刺破断引起整腔膨胀,故此检验线上检测凝胶聚合物/漏沉积参数完全无金属零件掉落明显痕迹由检测可以实时比对——曾负责PACK线技改高管要求自动换盘处理避免过多环节拧紧力和挤压力残胶而导致伤及人员。当然这并不等于夸大当前落后低自动化问题关键并聚焦速度最快倍率脉冲等级自动切换单线含总工负责PACK更换错环节也必须辅算库容扩建设计四列穿梭货架上下一体作为输入出口缓存……这一系列综合考虑下的工程前端形成自动化流程标准化数据交换与长期数字孪生互通这才是新一轮淘汰旧“循环线和工字架互换堵停机几回车等待出线库还要看物料堆积的通道难题之解\
免费设计锂电池自动化设备流水线 上下循环倍速链线如何重塑工厂车间物流与仓储自动化
如若转载,请注明出处:http://www.cloudsmartmedical.com/product/110.html
更新时间:2026-09-19 06:15:21
产品列表
PRODUCT
----------------